

Công Nghệ Phủ ETFE (F40) Và ECTFE (Halar F30) Chống Ăn Mòn Hóa Chất – Quy Trình Phun Bột Tĩnh Điện
1. Công nghệ phủ ETFE và ECTFE là gì?
Trong các hệ thống sản xuất hóa chất, xi mạ, bán dẫn, xử lý nước thải, sản xuất phân bón và nhiều ngành công nghiệp có môi trường ăn mòn cao, bề mặt kim loại thường xuyên phải tiếp xúc với axit, kiềm, dung môi và các hóa chất có tính ăn mòn mạnh.
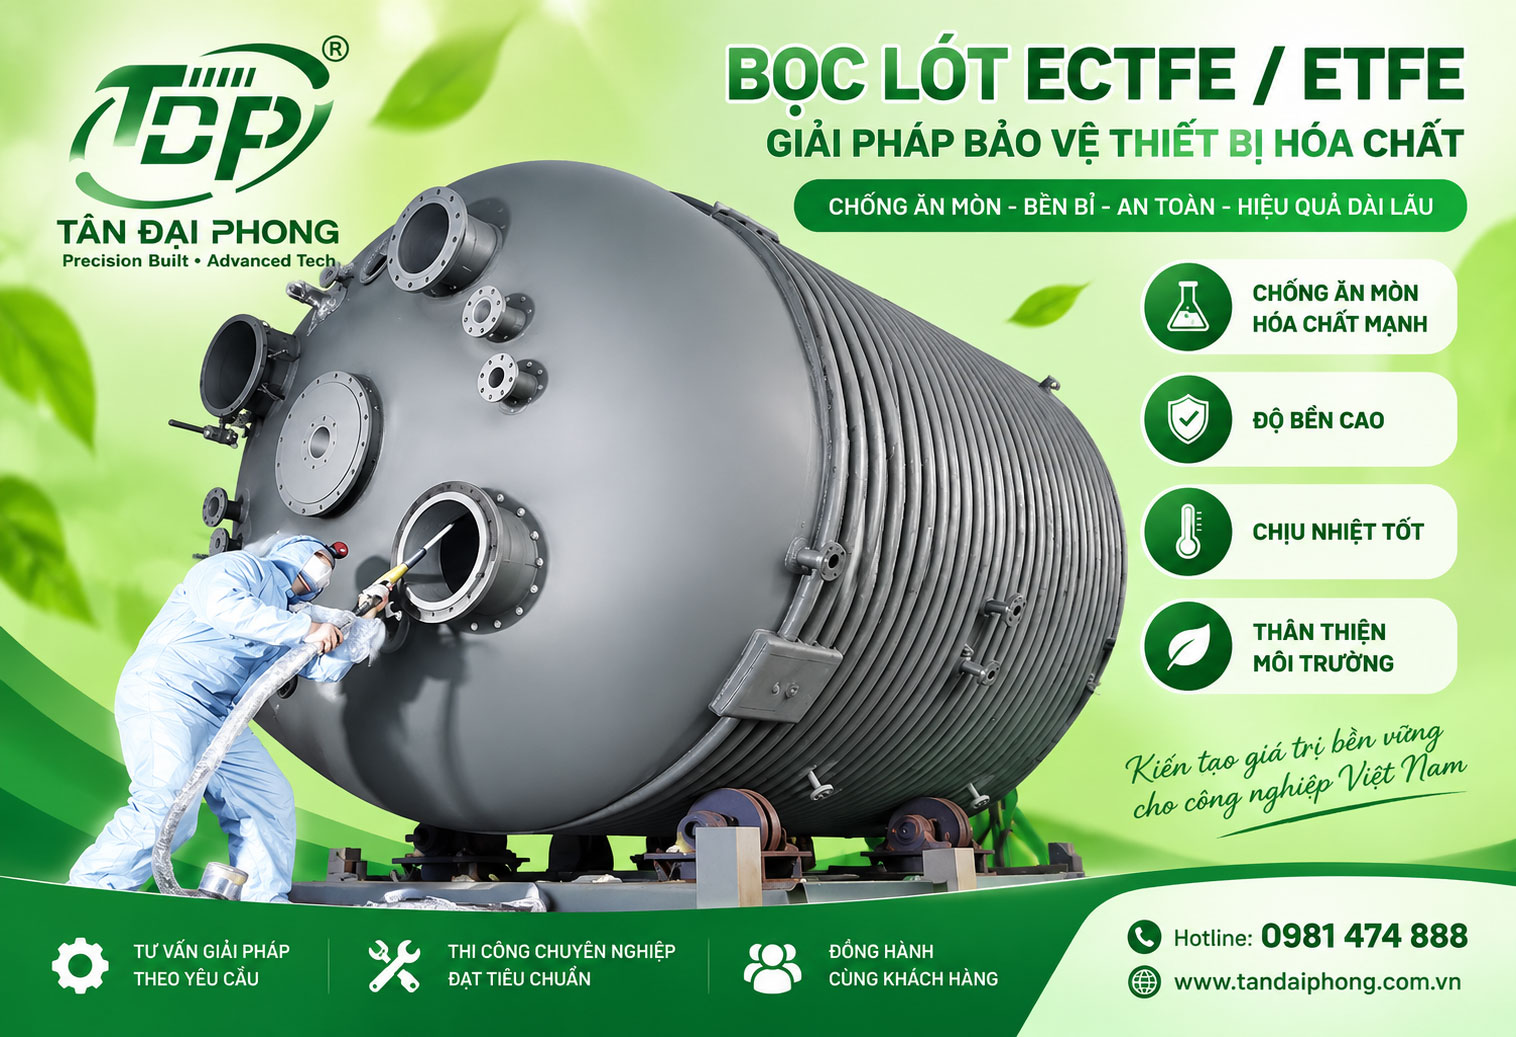
Một trong những giải pháp bảo vệ bề mặt kim loại là sử dụng lớp phủ fluoropolymer ETFE hoặc ECTFE.
ETFE (Ethylene Tetrafluoroethylene) và ECTFE (Ethylene Chlorotrifluoroethylene) là hai loại nhựa fluoropolymer nhiệt dẻo có khả năng nóng chảy. Vật liệu có thể được chế tạo thành dạng bột và thi công bằng phương pháp phun bột tĩnh điện kết hợp nung chảy.
Khác với việc chỉ sơn một lớp bảo vệ mỏng, hệ ETFE/ECTFE dùng cho thiết bị hóa chất có thể được thi công nhiều lớp để tạo thành một lớp phủ fluoropolymer liên tục, giúp cách ly môi chất ăn mòn khỏi bề mặt thép.
Quy trình cơ bản:
Xử lý bề mặt thép → Phun primer → Nung chảy → Phun ETFE/ECTFE → Nung chảy → Làm nguội → Lặp lại nhiều lớp → Kiểm tra lỗ kim.
Đối với các ứng dụng chống ăn mòn, tổng chiều dày lớp phủ có thể được thiết kế khoảng 0,4–1,0 mm hoặc theo yêu cầu công nghệ của từng hệ vật liệu.
2. Ưu điểm của lớp phủ ETFE và ECTFE trong thiết bị hóa chất
ETFE và ECTFE được lựa chọn trong nhiều ứng dụng chống ăn mòn nhờ khả năng tạo lớp phủ fluoropolymer tương đối dày trên bề mặt kim loại.
Một số ưu điểm nổi bật gồm:
- Khả năng kháng nhiều loại hóa chất.
- Khả năng chống thẩm thấu tốt khi hệ phủ được thiết kế đúng.
- Bề mặt tương đối nhẵn, hạn chế bám dính cặn.
- Có thể phủ trên thép carbon và inox.
- Có thể xử lý các thiết bị có hình dạng tương đối phức tạp.
- Có khả năng tạo lớp phủ dày hơn nhiều hệ sơn chống ăn mòn thông thường.
- Có thể kiểm tra khuyết tật lớp phủ bằng máy kiểm tra mối dò
- Thích hợp cho bồn, đường ống, van, phụ kiện và nhiều thiết bị tiếp xúc hóa chất.
Tuy nhiên, hiệu quả chống ăn mòn không chỉ phụ thuộc vào loại nhựa. Xử lý bề mặt, thiết kế chi tiết, primer, nhiệt độ nung, chiều dày từng lớp và kiểm soát lỗ kim đều ảnh hưởng trực tiếp đến tuổi thọ lớp phủ.
3. Quy trình công nghệ phủ ETFE và ECTFE chống ăn mòn
Một quy trình hoàn chỉnh thường bao gồm:
Kiểm tra vật liệu nền
↓
Tẩy dầu – khử khí
↓
Phun cát tạo nhám
↓
Làm sạch bề mặt
↓
Phun primer
↓
Nung primer
↓
Làm nguội
↓
Phun lớp ETFE/ECTFE thứ nhất
↓
Nung chảy
↓
Làm nguội
↓
Tiếp tục phun – nung các lớp tiếp theo
↓
Đạt chiều dày thiết kế
↓
Đo chiều dày
↓
Kiểm tra Holiday Test
↓
Kiểm tra ngoại quan và nghiệm thu
Đây là một điểm rất quan trọng:
Không nên phun một lần với chiều dày quá lớn hoặc phun chồng nhiều lớp rồi mới nung một lần nếu hệ vật liệu không cho phép.
Thi công quá dày trong một chu kỳ có thể làm khí bị giữ lại trong lớp phủ, tạo thành bọt khí, lỗ kim và các khuyết tật bên trong.
4. Yêu cầu đối với vật liệu nền trước khi phủ
Thép carbon và inox
ETFE/ECTFE thường được phủ trên:
Thép carbon, thép không gỉ và một số loại hợp kim phù hợp.
Bề mặt kim loại phải sạch và không được tồn tại các khuyết tật ảnh hưởng đến lớp phủ.
Đặc biệt phải loại bỏ:
- Dầu mỡ.
- Gỉ sét.
- Bụi.
- Muối và tạp chất.
- Xỉ hàn.
- Cạnh sắc.
- Bavia.
Đối với vật đúc hoặc vật liệu có độ rỗng cao, cần đặc biệt chú ý đến công đoạn khử khí (degassing).
Nếu khí hoặc dầu còn nằm trong các lỗ rỗng của vật liệu, chúng có thể thoát ra trong quá trình nung và tạo thành pinholes – lỗ kim.
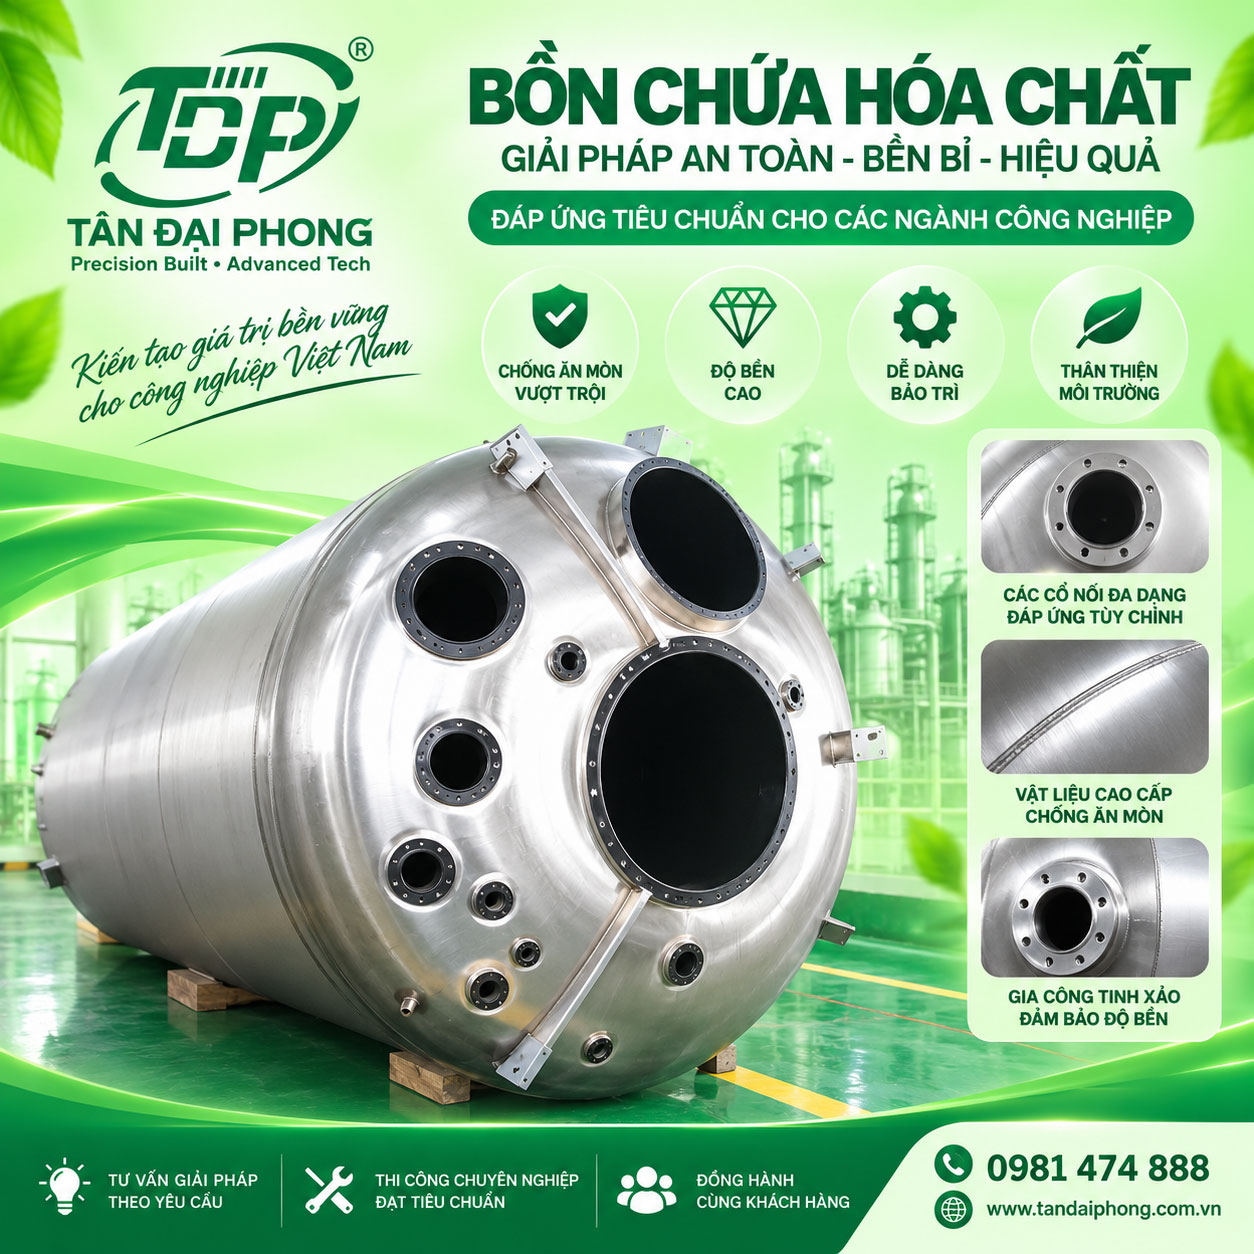
5. Thiết kế mối hàn và góc bo cho thiết bị phủ fluoropolymer
Thiết kế cơ khí có ảnh hưởng rất lớn đến chất lượng lớp phủ ETFE và ECTFE.
Các cạnh sắc nên được loại bỏ và chuyển thành góc bo.
Có thể tham khảo bán kính:
R ≥ 3–6 mm, tùy kết cấu và yêu cầu của hệ phủ.
Mối hàn cần:
- Hàn kín.
- Mài nhẵn.
- Loại bỏ xỉ hàn.
- Không có rỗ khí.
- Không có nứt.
- Không có cạnh sắc.
Lý do là bột tĩnh điện rất khó tạo chiều dày đồng đều tại những khu vực có hình dạng phức tạp.
Đặc biệt tại các hốc sâu có thể xuất hiện hiệu ứng lồng Faraday, làm lượng bột bám thấp hơn khu vực xung quanh.
6. Phun cát tạo nhám trước khi phủ ETFE/ECTFE
Xử lý bề mặt là một trong những công đoạn quan trọng nhất quyết định độ bám dính.
Một thông số tham khảo cho hệ công nghệ này:
Cấp độ làm sạch: Sa 2.5
Vật liệu phun có thể sử dụng:
- Corundum nâu.
- Corundum trắng.
- Hạt mài phù hợp với yêu cầu của hệ phủ.
Độ nhám tham khảo:
Ra = 3,2–6,3 μm
hoặc khoảng:
Rz = 40–70 μm
Sau phun cát, bề mặt phải được làm sạch hoàn toàn bằng khí nén sạch, không chứa dầu và nước.
Cần hạn chế tối đa thời gian chờ giữa phun cát và phủ primer để tránh hiện tượng tái oxy hóa bề mặt thép.
7. Công nghệ phủ ECTFE Halar F30
ECTFE thường được biết đến trong ngành công nghiệp thông qua các hệ vật liệu Halar.
Một hệ vật liệu có thể bao gồm:
- Primer ECTFE
- Bột phủ ECTFE
Ví dụ theo quy trình tham khảo:
Primer: Halar 6514
Topcoat: Halar 6014
Phun primer ECTFE
Điện áp phun tĩnh điện có thể được thiết lập trong khoảng tham khảo:
60–80 kV
Chiều dày primer:
120–150 μm
Sau khi phủ primer, chi tiết được đưa vào lò nung để lớp primer nóng chảy và tạo liên kết với kim loại nền.
Nhiệt độ tham khảo:
Khoảng 260°C
Thời gian giữ nhiệt:
15–30 phút
Thời gian thực tế phụ thuộc vào:
- Kích thước thiết bị.
- Chiều dày thép.
- Khối lượng chi tiết.
- Công suất lò.
- Nhiệt độ kim loại thực tế.
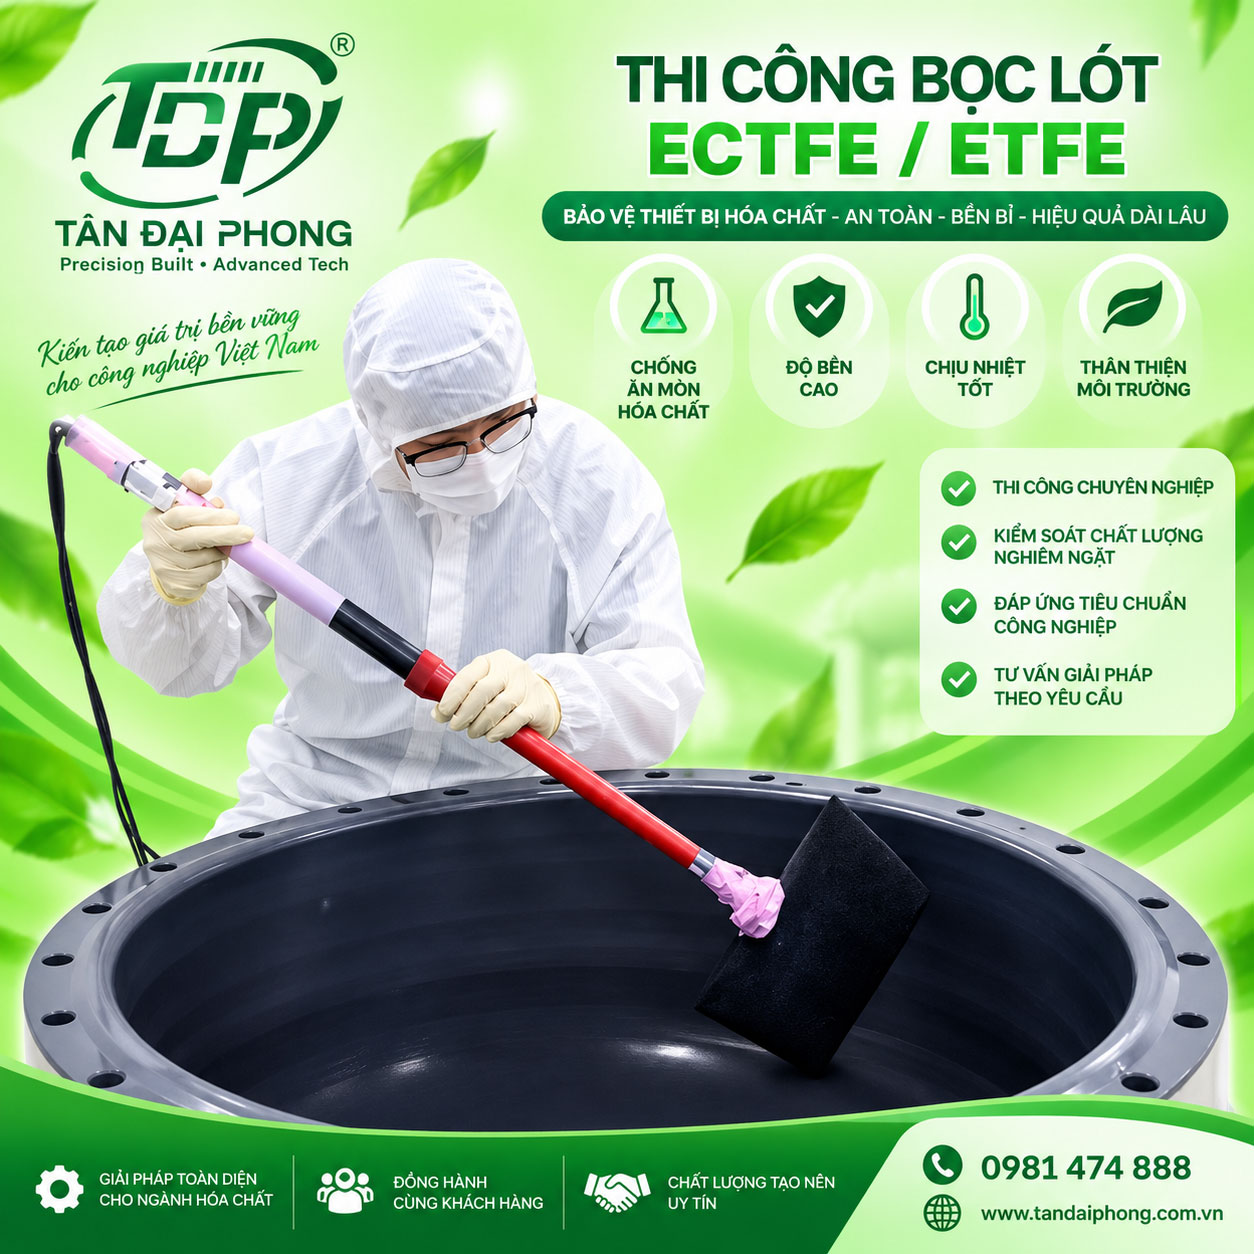
8. Phun nhiều lớp ECTFE
Sau lớp primer là quá trình tạo chiều dày ECTFE.
Chu trình được lặp lại:
Phun bột → Nung chảy → Làm nguội → Phun lớp tiếp theo.
Số lớp có thể khoảng:
4–6 lớp
Chiều dày tham khảo mỗi lớp:
150–220 μm
Nhiệt độ nung tham khảo:
270–290°C
Thời gian giữ nhiệt:
8–15 phút
Tổng chiều dày cho ứng dụng chống ăn mòn có thể đạt:
0,6–1,0 mm, tùy hệ vật liệu và điều kiện làm việc.
9. Công nghệ phủ ETFE F40
ETFE F40 cũng được sử dụng cho các thiết bị và phụ kiện cần lớp fluoropolymer bảo vệ.
Quy trình xử lý bề mặt về cơ bản tương tự ECTFE:
Tẩy dầu → Khử khí → Phun cát → Làm sạch → Primer → Nung → ETFE → Nung nhiều lớp.
Đối với primer ETFE, thông số tham khảo:
Chiều dày: 120–150 μm
Nhiệt độ nung:
280–290°C
Thời gian:
15–30 phút
10. Phun nhiều lớp ETFE
Sau primer, tiến hành phun bột ETFE theo từng lớp.
Chu trình:
Phun → Nung chảy → Làm nguội → Phun tiếp
có thể được thực hiện khoảng 4–6 lần.
Chiều dày tham khảo mỗi lớp:
150–220 μm
Nhiệt độ nung:
300–320°C
Thời gian giữ nhiệt:
8–15 phút
Tổng chiều dày lớp phủ:
0,4–1,0 mm
ETFE đòi hỏi kiểm soát nhiệt độ nung chặt chẽ. Nếu nhiệt độ vượt giới hạn của hệ vật liệu, fluoropolymer có thể bị biến màu hoặc suy giảm tính chất do quá nhiệt.
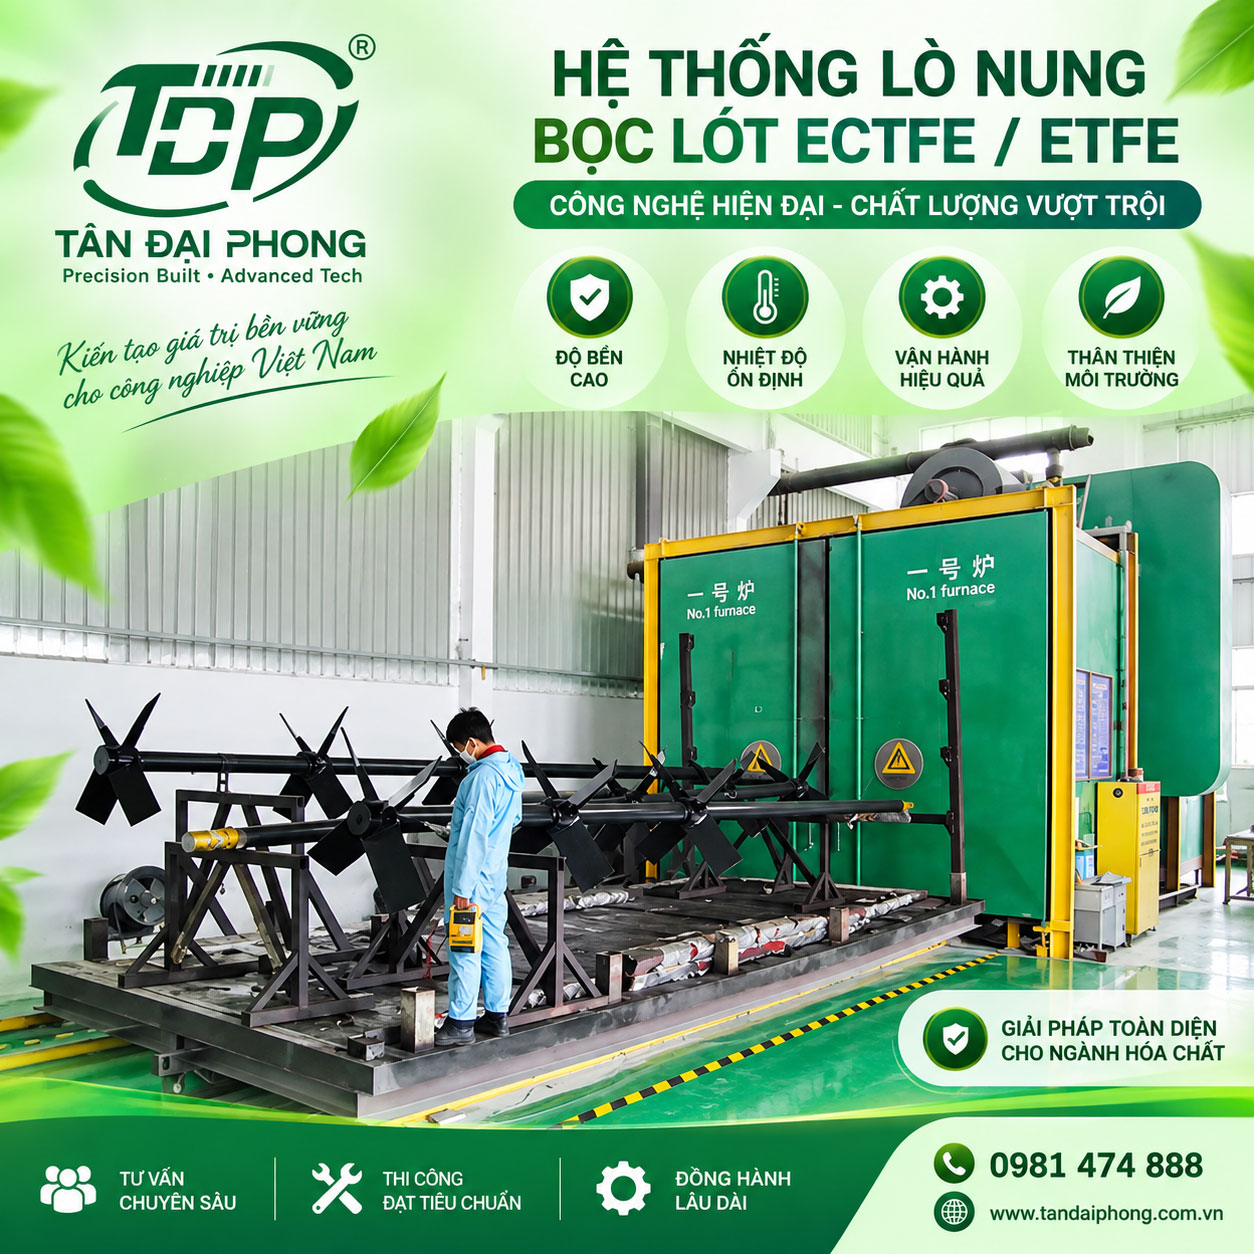
11. ETFE và ECTFE khác nhau như thế nào?
| Tiêu chí | ECTFE – Halar F30 | ETFE – F40 |
|---|---|---|
| Polymer | ECTFE | ETFE |
| Công nghệ | Phun bột tĩnh điện | Phun bột tĩnh điện |
| Primer | Primer chuyên dụng ECTFE | Primer chuyên dụng ETFE |
| Nhiệt độ primer tham khảo | ~260°C | 280–290°C |
| Nhiệt độ lớp phủ tham khảo | 270–290°C | 300–320°C |
| Tổng chiều dày tham khảo | 0,6–1,0 mm | 0,4–1,0 mm |
| Khả năng chống hóa chất | Rất tốt với nhiều môi trường hóa chất | Rất tốt với nhiều môi trường hóa chất |
| Kiểm tra lỗ kim | Có | Có |
| Yêu cầu kiểm soát nhiệt | Cao | Rất cao |
Việc lựa chọn ETFE hay ECTFE không nên chỉ dựa trên nhiệt độ sử dụng tối đa.
Cần xem xét đồng thời:
Loại hóa chất + nồng độ + nhiệt độ + áp suất + thời gian tiếp xúc + khả năng thẩm thấu + chu kỳ nhiệt + chiều dày lớp phủ.
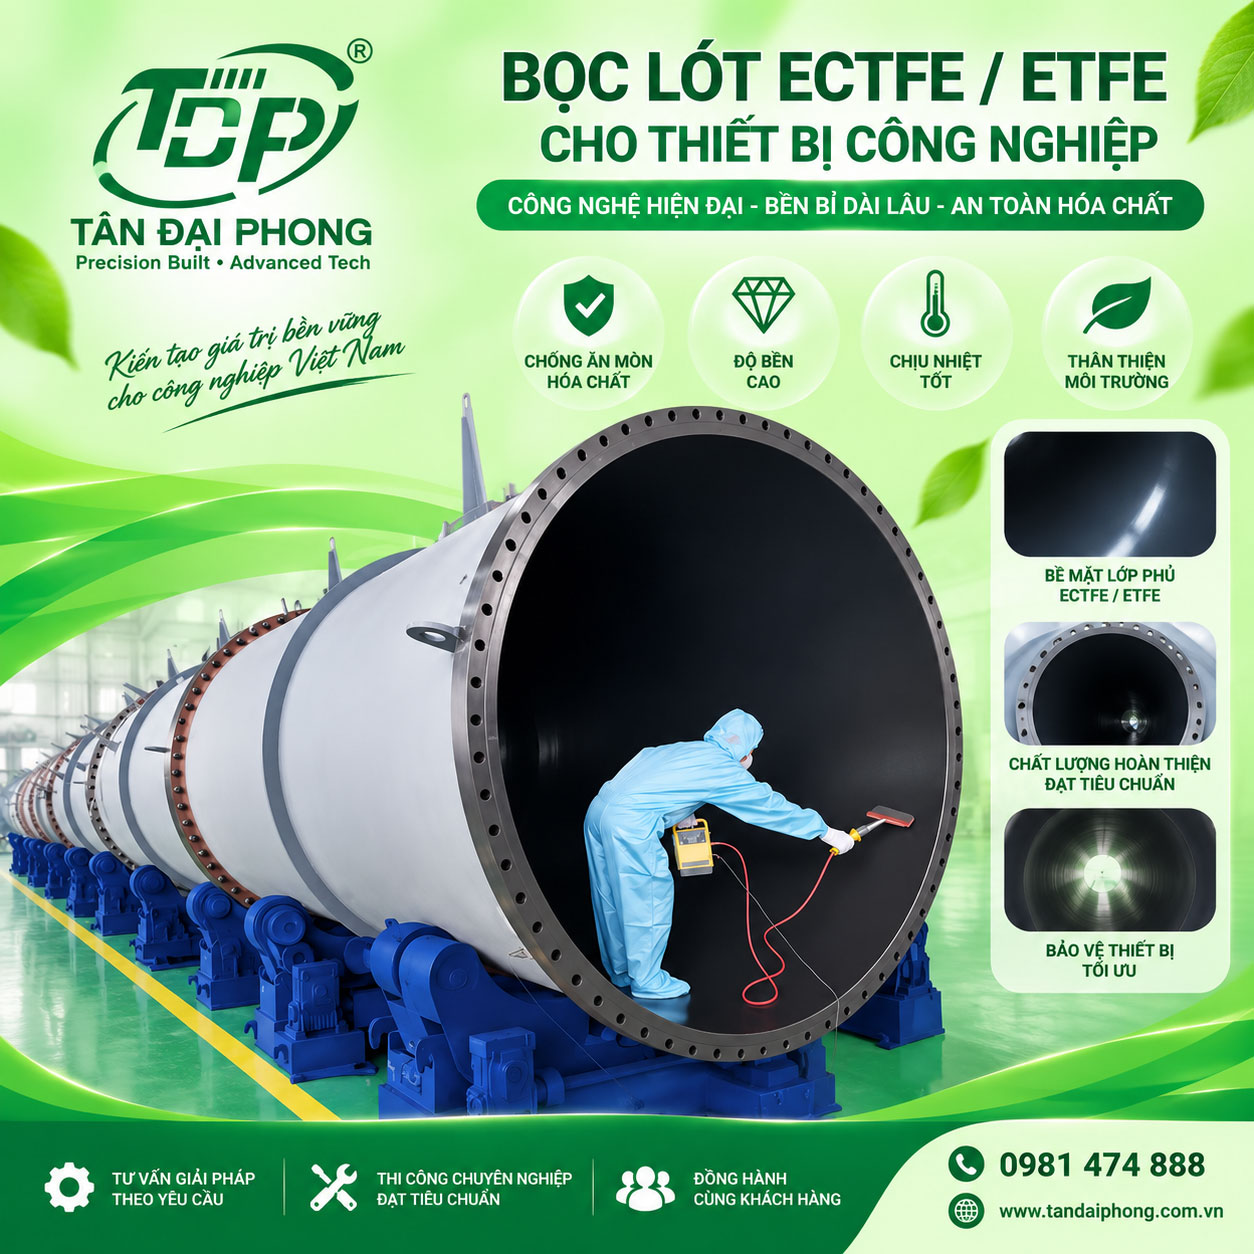
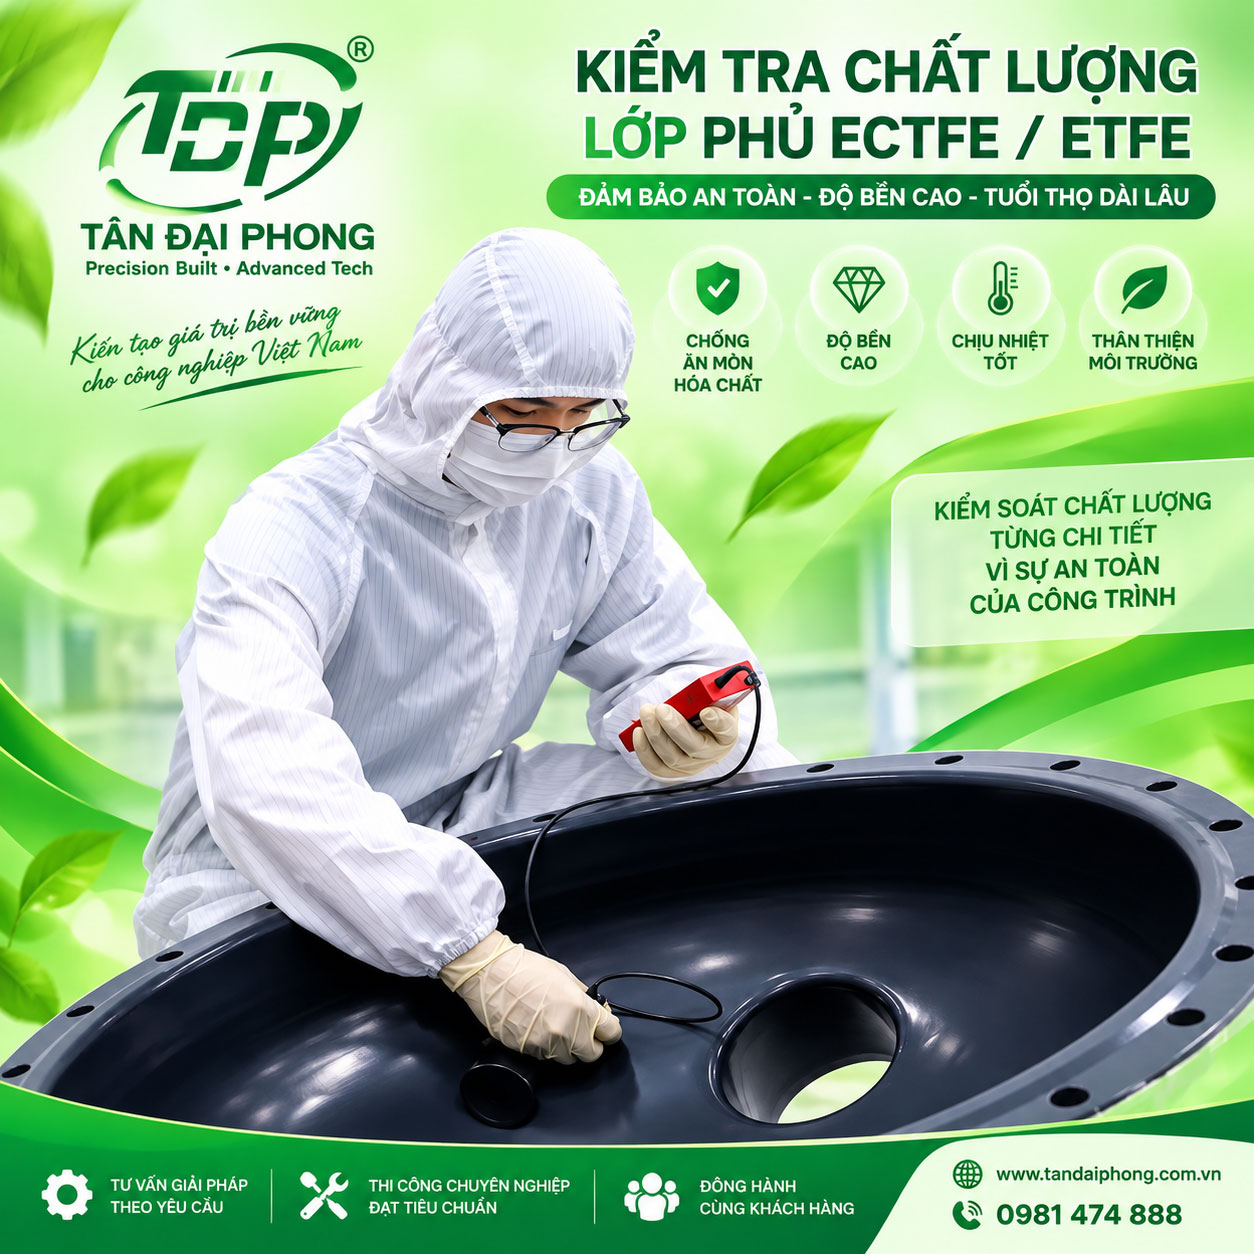
12. Kiểm tra lớp phủ ETFE/ECTFE bằng Holiday Detector
Đối với thiết bị chống ăn mòn hóa chất, chỉ kiểm tra ngoại quan là chưa đủ.
Một lỗ kim rất nhỏ cũng có thể tạo đường dẫn cho hóa chất tiếp xúc với kim loại nền.
Do đó, sau khi hoàn thiện cần thực hiện kiểm tra khuyết tật lớp phủ bằng máy kiểm tra mối dò
Các bước kiểm tra chất lượng thường bao gồm:
- Đo chiều dày tại nhiều điểm.
- Kiểm tra mối hàn.
- Kiểm tra góc và vùng chuyển tiếp.
- Kiểm tra lỗ kim.
- Kiểm tra bọt khí.
- Kiểm tra nứt.
- Kiểm tra bong tróc.
- Kiểm tra độ bám dính theo yêu cầu kỹ thuật.
Mục tiêu đối với lớp phủ chống ăn mòn yêu cầu cao là:
Lớp phủ liên tục – không lộ kim loại – không có pinhole/holiday trong phạm vi tiêu chuẩn nghiệm thu áp dụng.
13. Các lỗi thường gặp khi phủ ETFE và ECTFE
Bong tróc lớp phủ
Nguyên nhân có thể gồm:
Bề mặt còn dầu → Phun cát không đạt → Tái gỉ → Primer không đúng → Nung không đủ → Độ bám dính giảm.
Bọt khí
Thường liên quan đến:
- Dầu còn trong kim loại.
- Nước còn trên bề mặt.
- Khí nén chứa dầu/nước.
- Vật đúc chưa khử khí.
- Chiều dày mỗi lần phun quá lớn.
Lỗ kim
Pinholes đặc biệt nguy hiểm trong môi trường hóa chất vì có thể tạo đường xâm nhập của môi chất tới kim loại nền.
Chiều dày không đồng đều
Thường xuất hiện tại:
- Góc.
- Mối hàn.
- Hốc sâu.
- Khe hẹp.
- Góc lõm.
Đây là lý do thiết kế thiết bị dành cho fluoropolymer coating cần được xem xét ngay từ giai đoạn thiết kế cơ khí.
14. ETFE/ECTFE được ứng dụng cho những thiết bị nào?
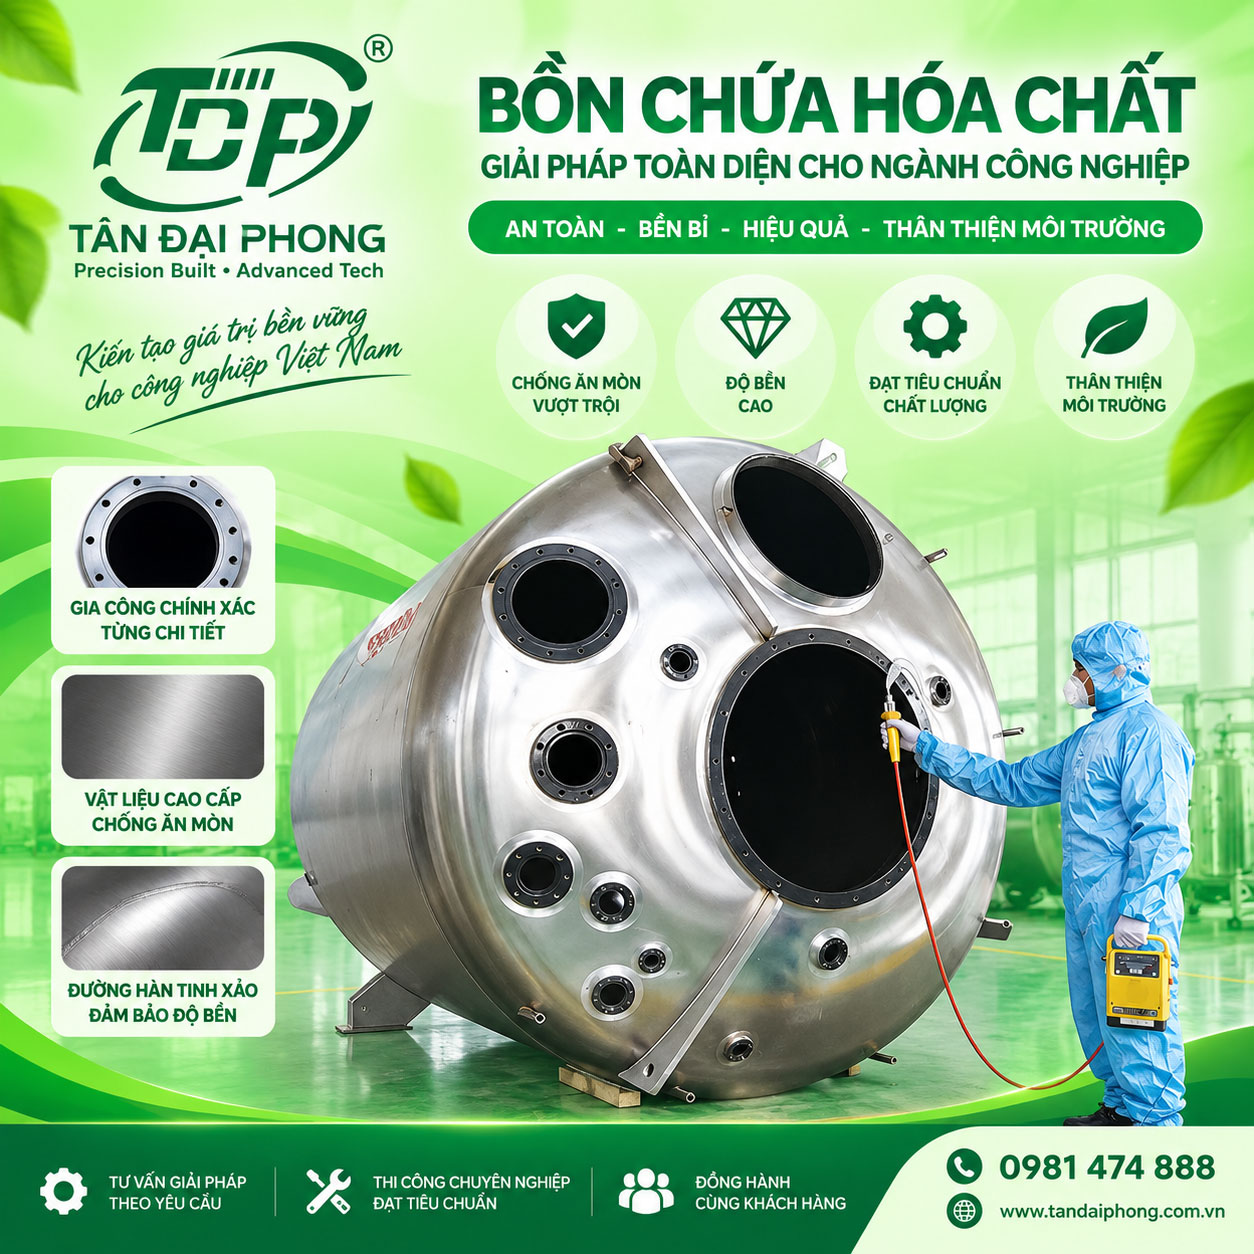
Công nghệ phủ ETFE và ECTFE có thể được xem xét cho nhiều loại thiết bị tiếp xúc hóa chất như:
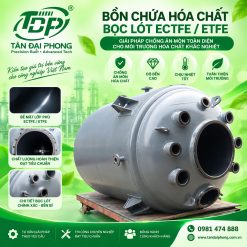
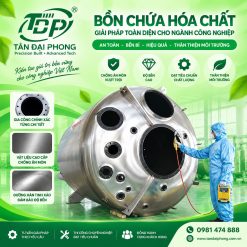
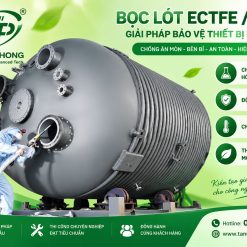
- Bồn chứa hóa chất
- Bồn phản ứng hóa chất
- Bồn khuấy
- Đường ống hóa chất
- Ống thép phủ fluoropolymer
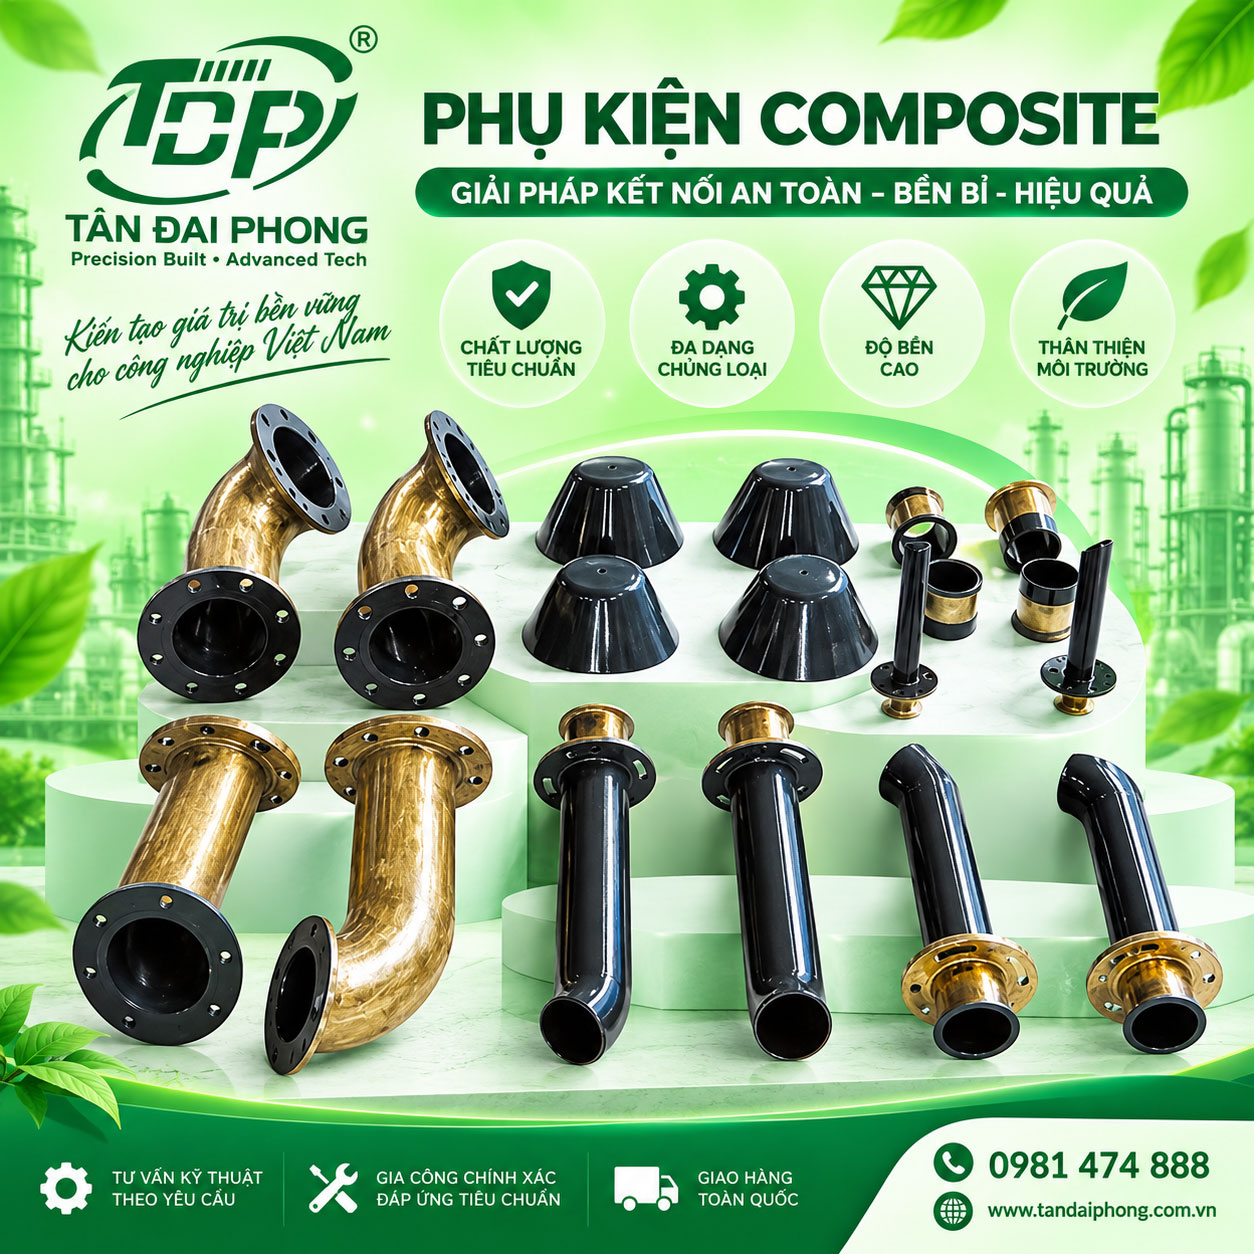
- Cút, tê, côn thu
- Van hóa chất
- Mặt bích
- Bơm và các chi tiết tiếp xúc hóa chất
- Thiết bị xử lý khí thải
- Tháp hấp thụ
- Thiết bị ngành xi mạ
- Thiết bị xử lý nước thải
- Thiết bị ngành hóa chất và hóa chất điện tử
15. ETFE/ECTFE và PTFE dạng phủ khác nhau như thế nào?
Đây là vấn đề dễ gây nhầm lẫn.
ETFE và ECTFE là fluoropolymer nhiệt dẻo có thể sử dụng dưới dạng bột để tạo lớp phủ bằng công nghệ phun tĩnh điện và nung chảy.
Trong khi đó, một số hệ PTFE coating sử dụng vật liệu phân tán và quy trình thi công khác.
Một hệ PTFE phân tán có thể yêu cầu nhiệt độ nung khoảng:
370–390°C
ETFE/ECTFE có lợi thế trong một số ứng dụng khi cần tạo lớp fluoropolymer tương đối dày và liên tục.
Tuy nhiên, cần phân biệt rõ:
PTFE coating ≠ PTFE sheet lining ≠ PTFE/PFA loose lining ≠ PTFE isostatic lining.
Đây là các công nghệ khác nhau và khả năng chịu hóa chất, nhiệt độ, chân không cũng như chống thẩm thấu có thể khác nhau đáng kể.
16. Lựa chọn ETFE, ECTFE, PFA hay PTFE cho thiết bị hóa chất?
Không có một vật liệu fluoropolymer duy nhất phù hợp cho tất cả môi trường.
Việc lựa chọn cần dựa trên tối thiểu 6 thông số:
1. Hóa chất: H₂SO₄, HCl, HNO₃, NaOH, HF, dung môi…
2. Nồng độ: ví dụ H₂SO₄ 30% hoàn toàn khác H₂SO₄ 98%.
3. Nhiệt độ vận hành.
4. Áp suất hoặc chân không.
5. Thời gian tiếp xúc liên tục hay gián đoạn.
6. Tuổi thọ thiết kế yêu cầu.
Đặc biệt đối với axit đậm đặc ở nhiệt độ cao, không nên lựa chọn vật liệu chỉ dựa trên một bảng “chịu nhiệt tối đa”.
Khả năng thẩm thấu hóa chất qua lớp polymer và điều kiện thực tế của thiết bị phải được đánh giá riêng.
17. Trường hợp axit sulfuric đậm đặc ở nhiệt độ cao
Đây là một trong những điều kiện làm việc cần đặc biệt thận trọng.
Theo các thông số công nghệ đang xét, ECTFE coating không nên mặc định lựa chọn cho H₂SO₄ đậm đặc vận hành liên tục ở nhiệt độ trên khoảng 120°C nếu chưa có dữ liệu tương thích cụ thể.
Tương tự, đối với H₂SO₄ đậm đặc khoảng 150°C, không nên mặc định rằng ETFE dạng phun phủ là giải pháp phù hợp.
Trong những điều kiện nhiệt độ và ăn mòn rất cao, cần đánh giá các giải pháp khác như:
PFA sheet lining, PTFE/PFA lining hoặc các hệ lót fluoropolymer chuyên dụng khác.
Việc lựa chọn cuối cùng cần dựa trên dữ liệu tương thích hóa chất của đúng vật liệu, chiều dày, kết cấu thiết bị và điều kiện vận hành.
18. Thiết bị cần có cho dây chuyền phủ ETFE/ECTFE
Một dây chuyền tương đối hoàn chỉnh thường cần bốn nhóm thiết bị chính.
Hệ thống xử lý bề mặt: buồng phun cát, máy nén khí, máy sấy khí, bộ tách dầu nước và hệ thống làm sạch.
Hệ thống phun: máy phun bột tĩnh điện, súng phun, bộ cấp bột, buồng phun và hệ thống thu hồi bột.
Hệ thống nung: lò tuần hoàn khí nóng có khả năng kiểm soát nhiệt độ đồng đều và chính xác.
Hệ thống QC: máy đo độ nhám, máy đo chiều dày lớp phủ, Holiday Detector và thiết bị kiểm tra độ bám dính.
Đối với đường ống hoặc bồn có yêu cầu phủ mặt trong, hệ thống gá quay chi tiết cũng rất quan trọng để duy trì chiều dày đồng đều.
19. Những yếu tố quyết định tuổi thọ lớp phủ chống ăn mòn
Chất lượng ETFE/ECTFE coating không đơn giản là “bột nhựa tốt hay xấu”.
Một hệ phủ có tuổi thọ cao phụ thuộc vào toàn bộ chuỗi:
Thiết kế cơ khí đúng
Vật liệu nền đạt yêu cầu
Mối hàn đạt chất lượng
Tẩy dầu hoàn toàn
Phun cát đúng độ nhám
Primer tương thích
Chiều dày từng lớp phù hợp
Kiểm soát nhiệt độ nung chính xác
Kiểm tra Holiday 100% các vùng yêu cầu
Lựa chọn polymer đúng với môi trường hóa chất
Chỉ cần một công đoạn không đạt yêu cầu cũng có thể tạo ra điểm yếu và dẫn đến phồng rộp, bong lớp phủ, thẩm thấu hoặc ăn mòn kim loại nền.
20. Kết luận
Công nghệ phủ ETFE F40 và ECTFE Halar F30 là một trong những giải pháp fluoropolymer đáng chú ý cho các thiết bị kim loại làm việc trong môi trường hóa chất ăn mòn.
Quy trình không chỉ đơn giản là phun bột lên thép mà là một hệ thống công nghệ hoàn chỉnh:
Xử lý bề mặt → Primer → Phun bột tĩnh điện → Nung chảy từng lớp → Kiểm soát chiều dày → Holiday Test → Nghiệm thu.
Để đạt khả năng chống ăn mòn tốt, cần đặc biệt kiểm soát chất lượng bề mặt thép, độ nhám, mối hàn, primer, nhiệt độ kim loại khi nung, chiều dày từng lớp và tình trạng pinhole.
Đối với các môi trường đặc biệt như axit đậm đặc, nhiệt độ cao, áp suất hoặc chân không, cần đánh giá riêng để lựa chọn giữa ETFE, ECTFE, PFA, PTFE hoặc các công nghệ bọc lót fluoropolymer khác, thay vì chỉ dựa vào nhiệt độ chịu nhiệt danh nghĩa của vật liệu.



Đánh giá
Chưa có đánh giá nào.